Artykuł sponsorowany
Od zapytania po odbiór detalu — jak przebiega współpraca przy toczeniu CNC
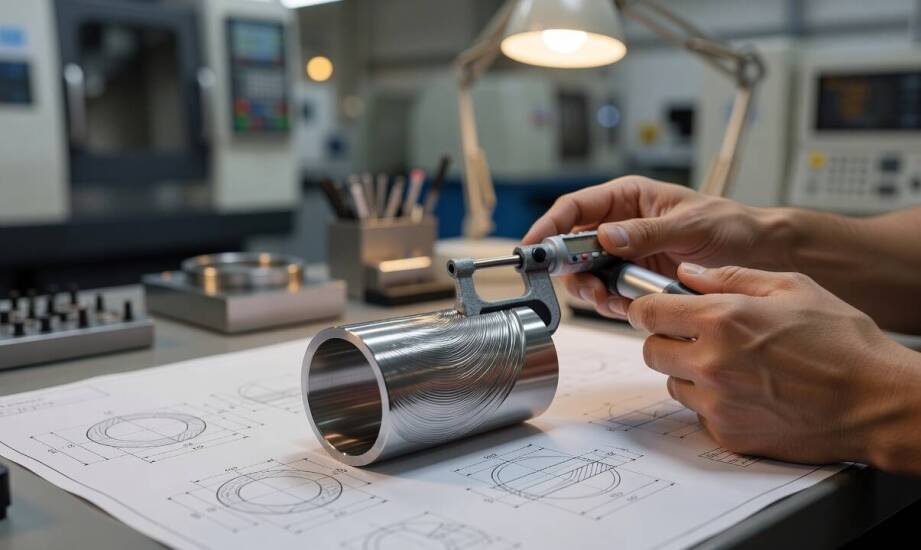
Przekazanie kompletnych informacji już podczas pierwszego kontaktu decyduje o płynnym uruchomieniu produkcji. Dostarczenie rysunku technicznego z precyzyjnie określonymi wymiarami, specyfikacji materiałowej oraz wymaganych tolerancji pozwala technologowi natychmiast rozpocząć analizę zlecenia. Brak tych fundamentalnych danych wydłuża proces przygotowawczy i zmusza inżynierów do żądania dodatkowych wyjaśnień przed przygotowaniem kalkulacji. Rzetelne zapytanie ofertowe powinno precyzować również planowaną wielkość partii produkcyjnej. Liczba zamawianych sztuk wpływa bezpośrednio na wybór optymalnej strategii mocowania oraz czas poświęcony na przezbrojenie maszyny. Prawidłowo przygotowana dokumentacja znacząco skraca drogę od wstępnego maila do fizycznego rozpoczęcia skrawania.
Weryfikacja danych technicznych i opracowanie procesu obróbki
Inżynier weryfikuje gatunek materiału oraz jego właściwości mechaniczne przed uruchomieniem maszyny. Twardość, ciągliwość i ogólna skrawalność surowca determinują dobór właściwych płytek wieloostrzowych oraz bezpiecznych parametrów skrawania. Technolog analizuje następnie tolerancje wymiarowe i wymagania dotyczące chropowatości powierzchni. Szczególnej ocenie poddaje obszary krytyczne detalu, ponieważ muszą one bezbłędnie współpracować z innymi elementami w mechanizmach maszynowych lub podzespołach motoryzacyjnych.
Na podstawie płaskiego rysunku 2D lub trójwymiarowego bryłowego modelu programista tworzy wstępny kod roboczy. Oprogramowanie CAD/CAM ułatwia planowanie złożonych trajektorii narzędzi, jednak model cyfrowy nigdy nie zastępuje bezpośredniej oceny wykonawczej. Doświadczony operator samodzielnie ustala optymalny sposób mocowania przedmiotu w uchwycie tokarskim, aby zapobiec jego wyrwaniu. Weryfikuje także sztywność całego układu i ustala skuteczny kierunek odprowadzania wiórów z przestrzeni roboczej. Przeoczenie tych aspektów grozi powstaniem szkodliwych drgań, a w konsekwencji trwałym odkształceniem obrabianego elementu.
Harmonogram pracy zależy w dużej mierze od logistyki dostaw surowca. Dostępność prętów lub specjalistycznych półfabrykatów w magazynach bezpośrednio warunkuje kolejność wykonywania poszczególnych partii. Szybki transport ciężkiego materiału hutniczego z lokalnych hurtowni umożliwia zachowanie ciągłości pracy wrzeciona i ogranicza przestoje. Mądrze rozplanowany załadunek skraca łączny czas realizacji całego zlecenia.
Nowoczesne operacje tokarskie obejmują nadawanie kształtu powierzchniom zewnętrznym, precyzyjne roztaczanie otworów, wykonywanie rowków oraz gwintowanie. W codziennej praktyce firmy Tok-Frez inżynierowie łączą te zadania w jeden zoptymalizowany cykl obróbczy. Przedsiębiorstwa zlecające toczenie CNC na Śląsku oczekują, że staranne przygotowanie technologiczne zagwarantuje absolutną powtarzalność każdej pojedynczej sztuki w zamówionej serii.
Kontrola wymiarowa i przygotowanie do wydania detalu
Gotowe elementy trafiają na stanowisko pomiarowe bezpośrednio przed opuszczeniem hali produkcyjnej. Wykwalifikowany kontroler jakości przeprowadza szczegółową weryfikację wymiarów za pomocą skalibrowanych suwmiarek, mikrometrów oraz maszyn współrzędnościowych CMM. Uzyskane wartości pomiarowe odnosi bezpośrednio do surowych wymagań zdefiniowanych w pierwotnej dokumentacji technicznej zamawiającego. Każda sprawdzana powierzchnia musi idealnie odpowiadać wyznaczonym tolerancjom ISO, aby detal bezpiecznie dopuszczono do docelowego montażu.
Wszystkie pomiary kluczowych cech geometrycznych zasilają dedykowany raport, stanowiący integralną część pełnej specyfikacji dostawy. Dokument ten rzetelnie potwierdza zgodność wykonania z rysunkiem wykonawczym i zapewnia inżynierom po stronie klienta pełny wgląd w parametry odebranej partii. Przejrzysta dokumentacja jakościowa eliminuje wątpliwości podczas przyjmowania towaru przez zewnętrzny magazyn docelowy. Systematyczna rejestracja wyników ułatwia również archiwizację danych produkcyjnych w branżach podlegających ścisłym audytom technicznym.
Ostateczny odbiór gotowych komponentów uwzględnia zgodność wymiarową, kompletność dostarczonych certyfikatów materiałowych oraz powtarzalność geometryczną. Utrzymanie identycznych parametrów średnic i długości dla całej wyprodukowanej serii udowadnia pełną stabilność zrealizowanego procesu technologicznego. Detale pomyślnie przechodzące taką weryfikację natychmiast trafiają na stanowiska montażowe maszyn lub pojazdów.
Proces przekształcenia surowego pręta w gotowy podzespół bazuje na rygorystycznym przepływie informacji technicznych. Braki kluczowych danych na etapie zapytania ofertowego nieuchronnie opóźniają dostawę i generują ryzyko wprowadzania kosztownych poprawek obróbczych. Poprawna weryfikacja technologii gwarantuje terminową realizację zleceń dla wymagających sektorów przemysłu ciężkiego, maszynowego czy energetycznego. Stabilna produkcja seryjna wymaga zatem systematycznej współpracy między działem konstrukcyjnym zamawiającego a specjalistami nadzorującymi zaawansowane obrabiarki sterowane numerycznie.
Kategorie artykułów
Polecane artykuły

Rola rentgenodiagnostyki w planowaniu leczenia stomatologicznego na Woli
Rentgenodiagnostyka odgrywa istotną rolę w stomatologii, zwłaszcza w planowaniu leczenia. Urządzenia, takie jak pantomograf, są wykorzystywane do uzyskania obrazów struktur jamy ustnej, co ma wpływ na diagnozę i planowanie postępowania. Badania obrazowe oraz ocena lekarza pozwalają na analizę stanu

Praktyczne zastosowanie klimatyzacji w mieszkaniowym budownictwie
Zalety klimatyzacji w budownictwie mieszkalnym są niezaprzeczalne, a lokalne firmy budowlane w Szczecinie mogą pomóc w wyborze odpowiedniego systemu dla konkretnego obiektu. Inwestycja w klimatyzację przynosi wiele korzyści, takich jak poprawa jakości powietrza oraz oszczędność energii. Systemy te s